1. KỶ LUẬT Ủ NGUỘI KÍN GIÓ BẮT BUỘC 5 NGÀY & PHÂN TÍCH RỦI RO BẪY "ẨM LÒNG ĐÀO"
Quy chuẩn bất di bất dịch 120 giờ cân bằng ẩm nhiệt độ phòng, giải mã giới hạn kỹ thuật của máy đo cảm ứng Wagner MMC 220 và phương pháp triệt tiêu rủi ro nứt toác ruột phách dày.
Tại Sao Bắt Buộc Phải Lưu Kho Kín Gió Tối Thiểu 5 Ngày (120 Giờ)?
Gỗ vừa xuất lò có nhiệt độ khối lên tới 55°C – 60°C. Kho kín gió giúp hạ dần nhiệt độ về nhiệt độ khí quyển (28°C – 32°C), tránh hiện tượng sốc nhiệt lạnh bề mặt dẫn đến nứt chân chim tế vi.
Độ ẩm liên kết tự thẩm thấu dịch chuyển từ vùng có áp suất hơi nước cao (lõi sâu) ra vùng có áp suất hơi thấp (bề mặt vỏ), đưa chênh lệch ẩm độ mặt-lõi về dải an toàn ≤ 2%.
Các vi sợi microfibril trong thành tế bào cellulose định hình trạng thái cân bằng bền. Ván phách sau 5 ngày ủ sẽ không còn hiện tượng co giật, cong vênh hình vỏ đỗ khi đưa vào xẻ rong hay bào nhẵn.
Nhận Diện Bẫy "Ẩm Lòng Đào" (Moisture Gradient Trap) Bằng Máy Wagner MMC 220
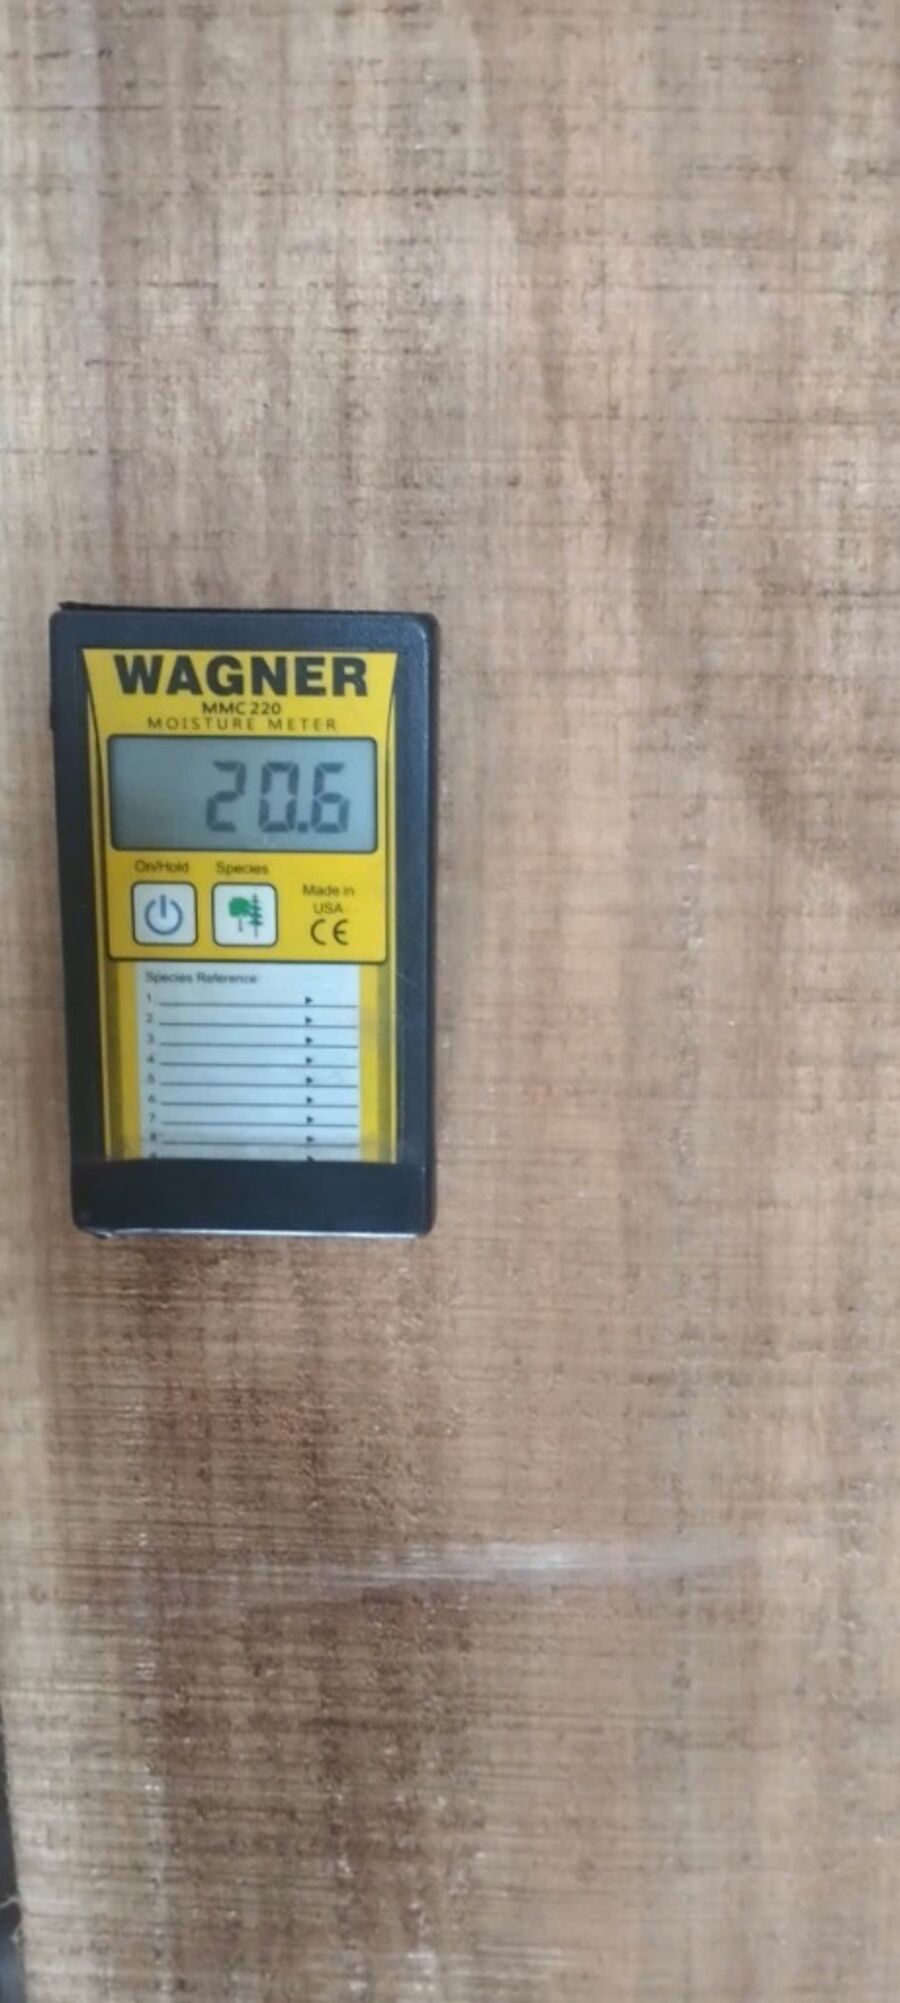
Máy đo cảm ứng Wagner MMC 220 chỉ quét sóng điện từ xuyên sâu được từ 15 – 19mm (3/4 inch). Đối với các phách gỗ dày (45mm, 52mm, 57mm, 62mm), bề mặt ngoài quét được 20.6% nhưng phần lõi tâm phách có thể còn giữ ẩm từ 28% – 35% (vẫn vượt trên điểm bão hòa thớ gỗ FSP 25%)!
Bộ Trực Quan Hóa Mặt Cắt Gradient Độ Ẩm: Bề Mặt (Wagner) vs Lõi Phách Dày
Độ ẩm tâm ruột 31.4% vượt xa điểm bão hòa thớ gỗ FSP 25%. Mặc dù Wagner hiển thị vỏ 20.6%, nếu đem xẻ rong sẽ nứt toạc lập tức!
2. HAI BÀI THỬ NGHIỆM CƠ LÝ BẮT BUỘC: PRONG TEST (MẪU CHỮ U) & RIP TEST (XẺ ĐÔI DỌC)
Độ ẩm đo bằng máy chỉ là điều kiện cần. Để đảm bảo gỗ không bị nứt vỡ, cong vênh sau khi cưa rọc gia công, KCS bắt buộc phải thực hiện 2 bài kiểm định cơ lý giải phóng ứng suất.
Prong Test — Thử Nghiệm Cắt Lát Mẫu Chữ U (Ứng Suất Mặt & Lõi)
Hiện tượng: Ván bị ứng suất kéo bề mặt. Lớp vỏ ngoài co nhanh hơn lõi tạo lực ép ngạnh khép lại. Gỗ sẽ bị nứt nẻ mặt khi xẻ nhỏ. Phải nạp lại lò phun ẩm điều hòa.
Hiện tượng: Ván bị ứng suất lõi do phun ẩm điều hòa quá đà, làm lớp ngoài hút ẩm căng phồng ép ruột lõi. Cần ủ kho kín gió kéo dài thêm 3-5 ngày.
Hiện tượng: Cân bằng ứng suất hoàn hảo. Không có sức căng co ngót nội tại, ván ổn định tuyệt đối khi xẻ rãnh mộng. Cho phép bàn giao sơ chế.
Rip Test — Thử Nghiệm Xẻ Đôi Thanh Dọc (1.5 – 2.0m)
- Nếu hai nửa phôi sau khi xẻ uốn cong cánh cung (Bow / Spring): Bên trong thớ gỗ vẫn còn tồn dư ứng suất sinh trưởng hoặc chênh lệch ẩm độ lõi-vỏ. Lô hàng chưa ổn định, bị cấm đưa vào các chi tiết dài như mặt bàn lớn, chân bàn ghế ngoài trời.
- Nếu hai nửa phôi giữ thẳng tắp, không bị hở khe khi ốp mép xẻ vào nhau: Thanh phách đạt trạng thái triệt tiêu ứng suất tuyệt đối, đảm bảo độ phẳng lâu dài trong mọi môi trường khí hậu xuất khẩu.
| Kết quả Rip Test | Độ cong (mm/2m) | Kết luận KCS | Ứng dụng cho phép |
|---|---|---|---|
| Thẳng phẳng tuyệt đối | ≤ 0.5 mm | ĐẠT HẠNG A | Mặt bàn dài, chân trụ chịu lực, tay vịn thẳng |
| Cong nhẹ chấp nhận | 0.5 – 1.5 mm | ĐẠT HẠNG B | Nan ghế ngắn, xương đỡ đáy, thanh giằng con |
| Cong cánh cung mạnh | > 1.5 mm | KHÔNG ĐẠT | Trả về kho ủ tiếp tục cân bằng hoặc cắt ngắn cắt khúc |
3. BỐN NGUYÊN CÔNG GIA CÔNG CƠ KHÍ CỐT LÕI TẠI PHÂN XƯỞNG SƠ CHẾ
Phân xưởng Sơ Chế giữ vai trò kép: Là trạm trung chuyển rọc giải tỏa ứng suất của quy trình Sấy 2QT, đồng thời là trung tâm gia công tạo hình toàn bộ chi tiết bán thành phẩm (BTP) tinh xảo trước khi đóng cont xuất giao Phú Tài.
1. RONG (Xẻ Dọc Thớ Phôi)
Thao tác cưa xẻ dọc thớ ván bằng máy cưa rong nhiều lưỡi (Multi-rip saw) hoặc cưa rong lưỡi đơn có thước định cữ laser. Dùng để pha ván phách thành các thanh phôi thẳng có bản rộng chính xác theo định mức BOM.
2. LỌNG (Cắt Cong Theo Dưỡng Rập)
Sử dụng máy cưa lọng đứng mâm nghiêng dẫn hướng bằng tay theo các dưỡng rập (jig) định hình cong. Chuyên trị các chi tiết phức tạp nhất như nan tựa lưng uốn lượn 3D, tay vịn ghế cong, viền bàn tròn/oval.
3. BÀO (Bào 2 Mặt / 4 Mặt Phẳng)
Máy bào cuốn 2 mặt tải nặng hoặc máy bào 4 mặt dao xoắn cuốn phôi liên hoàn để làm phẳng nhẵn bề mặt, chuẩn hóa chiều dày danh định và tạo các góc vuông 90° chuẩn xác tuyệt đối cho thanh chi tiết.
4. CNC (Phay Mộng & Khoan Tự Động)
Trung tâm gia công CNC tự động hóa thực hiện khoan lỗ mộng, phay đuôi mộng, chạy rãnh chỉ trang trí theo tọa độ lập trình CAD/CAM. Đảm bảo độ chính xác lắp ghép tuyệt đối ±0.2mm.
Trong chu trình Sấy phân kỳ 2QT (40–45 ngày), Phân xưởng Sơ Chế đóng vai trò điểm giao then chốt: Sau khi gỗ Bạch đàn phách dày hoàn thành Đợt 1 về điểm bão hòa thớ gỗ (FSP 25%), phôi lập tức được đưa vào máy Rong và Lọng để rọc dọc tâm ruột thanh gỗ theo dưỡng rập. Thao tác rọc lúc này giúp giải phóng hoàn toàn nội lực ứng suất sinh trưởng khi gỗ còn dẻo dai, loại trừ 100% nguy cơ nứt toạc khi sấy tiếp Đợt 2 về 8–12%.
4. ĐỊNH BIÊN NHÂN SỰ PHÂN XƯỞNG: THỢ NHÀ MÁY (NM) VS THỢ LỌNG KHOÁN NGOÀI
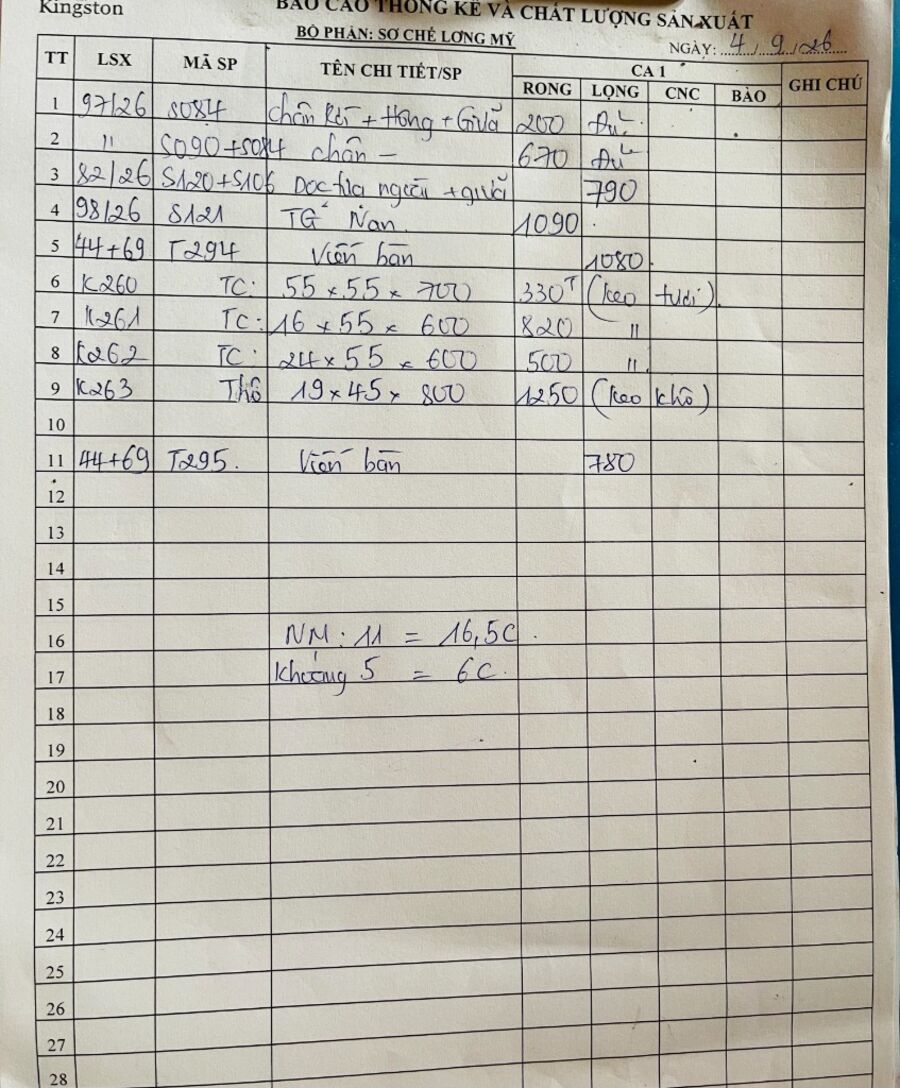
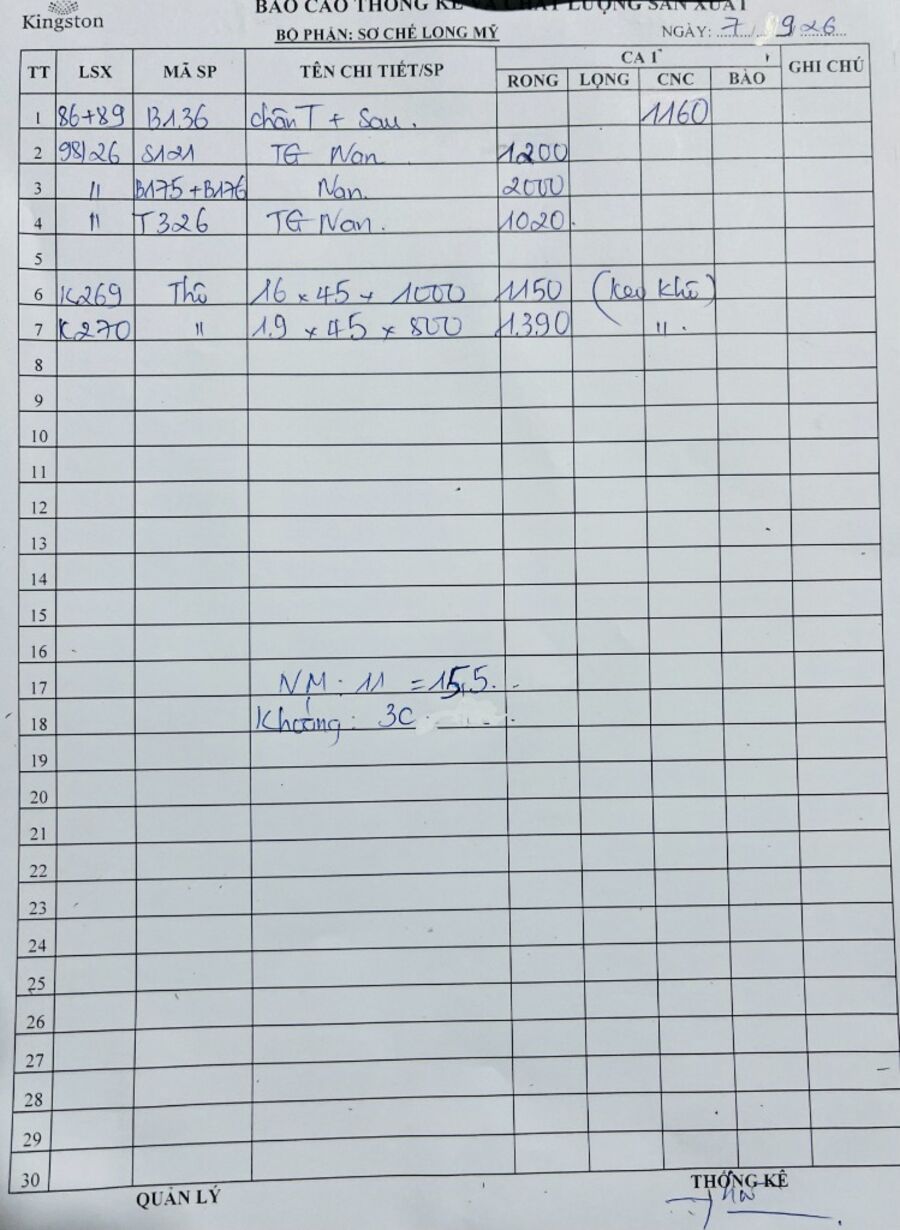
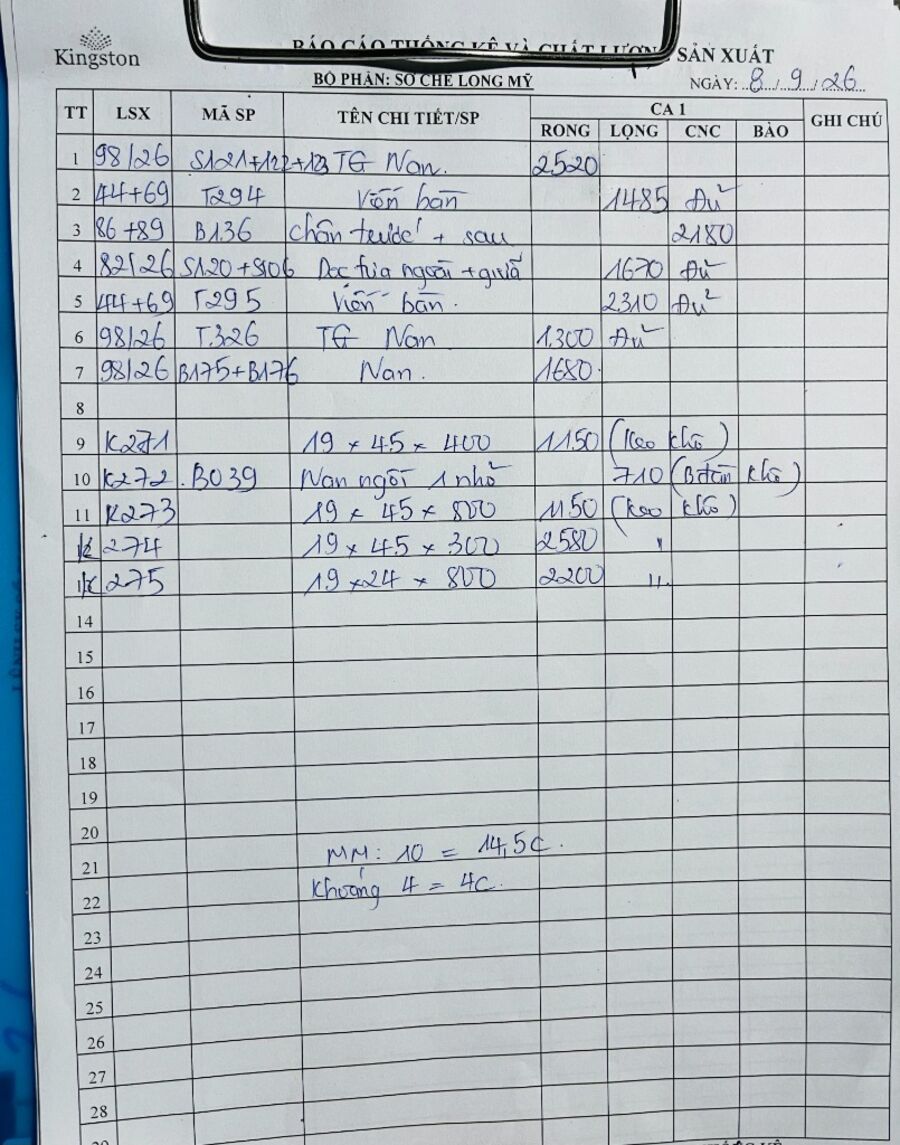
Mô hình tổ chức nhân sự hỗn hợp linh hoạt theo mùa vụ đơn hàng xuất khẩu kết hợp kỷ luật kiểm soát sản phẩm đóng mác "ĐỦ" nghiêm ngặt theo ca sản xuất.
Thợ Nhà Máy Cơ Hữu (10–12 Thợ) vs Thợ Lọng Khoán Ngoài (3–5 Thợ)
Phụ trách toàn bộ thiết bị máy móc nặng đòi hỏi tiêu chuẩn an toàn cao: Máy cưa rong nhiều lưỡi, máy bào 4 mặt, máy CNC tự động hóa và mài dao hợp kim. Hưởng lương kỹ thuật cơ hữu gắn với KPI an toàn và tỷ lệ thu hồi phôi.
Đội ngũ nghệ nhân lọng tay nghề cao, cơ động theo mùa vụ. Chuyên nhận khoán các chi tiết cong phức tạp (nan tựa, tay vịn, chân cong). Nhận thanh toán theo đơn giá khoán trên từng sản phẩm đạt chuẩn kiểm duyệt.
Kỷ Luật Giao Nhận Sản Phẩm Đóng Mác "ĐỦ"
- Đủ 100% số lượng chi tiết: Tuyệt đối không giao nhận phôi thiếu số lượng lẻ tẻ, không dồn nợ sang ca sau làm đứt gãy tiến độ chuyền ráp tại Phú Tài.
- Đạt chuẩn dung sai và dưỡng rập: KCS kiểm tra 100% mẫu phôi theo dưỡng rập bàn giao; các vị trí khoan mộng đạt độ chính xác ±0.2mm, không nứt toạc chân mộng.
5. THƯ VIỆN BẰNG CHỨNG HIỆN TRƯỜNG TRẠM 5 (EVIDENCE LIGHTBOX)
Toàn bộ hình ảnh thực tế máy đo độ ẩm cảm ứng Wagner MMC 220 và các biên bản báo cáo sơ chế ca 04/09, 07/09, 08/09 ghi nhận việc kiểm soát mác ĐỦ.