1. QUY TRÌNH SOP ĐÓNG PALLET CON KÊ & ĐỊNH DANH THẺ KIỆN TÚI ZIP
Hai bước nghiệp vụ chuẩn xác đảm bảo kiện gỗ được đối lưu khí động học tối đa, khử ứng suất bề mặt và xác lập mốc thời gian pháp lý T0 cho chu trình sấy.
Đóng Kiện Pallet Xếp Con Kê Thông Gió (Stickers)
- Quy cách con kê khô (Stickers): Bắt buộc dùng thanh con kê bằng gỗ khô dày 20 – 25mm (thường dùng 20mm, 22mm hoặc 25mm). Tuyệt đối không dùng con kê ẩm ướt vì sẽ gây thâm mốc loang lổ ván.
- Căn thẳng hàng theo phương đứng: Các thanh con kê giữa tất cả các tầng ván phải đặt thẳng hàng tuyệt đối theo phương thẳng đứng, khoảng cách giữa các hàng kê đều đặn từ 30 – 40cm. Nếu đặt lệch, tải trọng hàng tấn của các lớp ván phía trên sẽ ép thanh ván ở giữa cong võng hình vỏ đỗ.
- Số lớp chuẩn theo Barem 15 quy cách: Tuân thủ nghiêm ngặt số lớp từ 7 – 14 lớp (đối với phôi trụ dày 55–65mm) đến 24 – 33 lớp (đối với ván mỏng 14–16mm). Chiều rộng kiện 1.00m – 1.20m, chiều dài 1.4m – 3.0m.
- Tỷ lệ khoảng hở Ster: Khống chế tỷ lệ khoảng hở đối lưu gió Ster từ 18% – 25% (hệ số % Ster gỗ đặc thực tế từ 0.70 – 0.82).
Định Danh Thẻ Pallet Túi Zip & Khóa Mốc Ngày T0
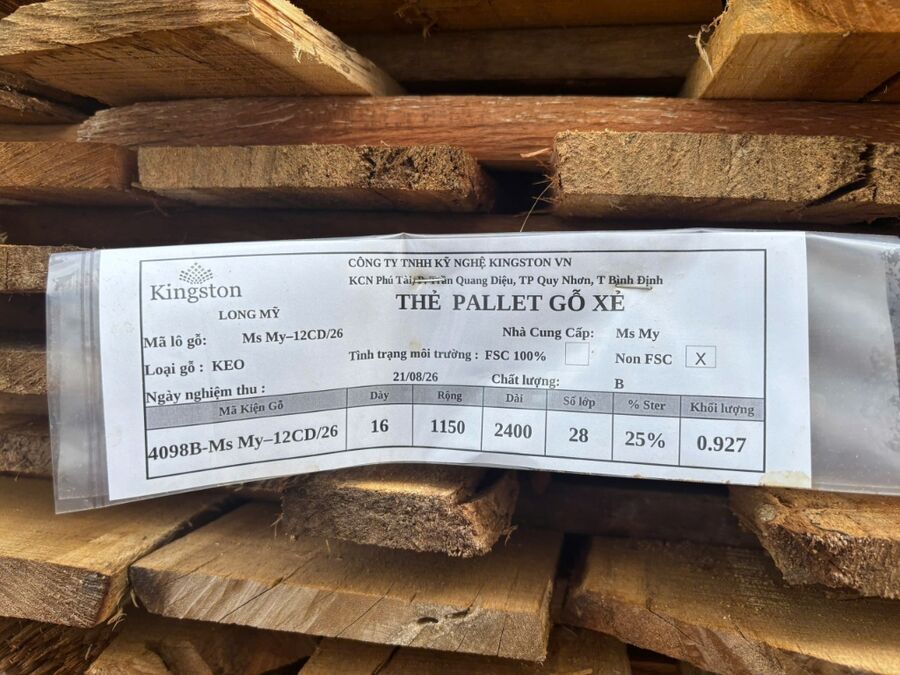
- Bọc túi zip nilon chống nước 100%: Thẻ pallet in trên giấy được lồng bên trong túi zip nilon trong suốt bấm kim chắc chắn vào đầu kiện gỗ. Chống mưa dầm Bình Định và nắng gắt bãi phơi làm rách nát hoặc bay màu chữ viết.
- Cú pháp Mã Kiện Hệ Thống CSDL:
- Gỗ Keo (Acacia):
A_YY_XXXX(Ví dụ:A_26_0784,A_25_5738,A_24_3775). - Bạch Đàn (Eucalyptus):
E_YY_XXXX(Ví dụ:E_26_0141,E_25_0251,E_24_0709).
- Gỗ Keo (Acacia):
- Công thức Thẻ Pallet Hiện Trường:
Mã Kiện = [Số kiện tịnh tiến] + [Phẩm cấp A/B/BC/C/ỐP] - [Nhà Cung Cấp] - [Lệnh xẻ/LSX]Ví dụ thực tế: Thẻ mẫu 4098B-Ms My-12CD/26 (Kiện số 4098, Cấp B, nguồn Ms My, Lệnh xẻ 12CD/26).
- Khóa mốc thời gian Ngày T0 ("Ngày nghiệm thu"): Ghi rõ ngày đóng kiện trên thẻ (ví dụ
21/08/26). Đây là căn cứ pháp lý bất di bất dịch để bãi đếm đủ 7 – 10 ngày hong gió trước khi được phép cấp phép nạp lò sấy.
2. BẢNG BAREM TIÊU CHUẨN ĐÓNG KIỆN PALLET 15 DẢI QUY CÁCH CHIỀU DÀY
Khảo sát thực chứng từ sổ cái 215 kiện và thực địa nhà máy: Chuẩn hóa số lớp xếp, kích thước hình học, hệ số % Ster gỗ đặc và dải thể tích m³ cho từng độ dày từ 14mm đến 70mm.
| STT | Quy cách danh định | Chiều dày thực xẻ | Số lớp tiêu chuẩn | Kích thước kiện (Rộng x Dài) | Hệ số % Ster thực tế | Thể tích kiện TB (m³) | Ứng dụng gia công phôi chi tiết |
|---|---|---|---|---|---|---|---|
| 01 | 14 mm | 14 – 15 mm | 27 – 33 lớp | 1.05 – 1.15 × 1.4 – 2.7 m | 0.70 – 0.80 | 0.453 – 0.939 | Nan ốp trang trí, vách ngăn kéo, nan ghế phụ |
| 02 | 16 mm (1F6) | 16 mm | 24 – 28 lớp | 1.00 – 1.20 × 2.0 – 2.9 m | 0.75 – 0.80 (Ster 25%) | 0.672 – 0.966 | Mặt nan bàn ghế tiêu chuẩn ngoại thất, ván ghép mộng (Thẻ mẫu 4098B) |
| 03 | 19 mm | 20 mm | 25 lớp | 1.05 – 1.20 × 1.6 – 2.2 m | 0.75 – 0.78 | 0.655 – 1.030 | Đố ghế, khung đỡ mặt bàn, đố viền liên kết |
| 04 | 22 mm | 23 mm | 24 – 27 lớp | 1.20 × 1.7 – 2.9 m | 0.80 | 0.901 – 1.537 | Viền chỉ mặt bàn, tay vịn ghế ngoại thất |
| 05 | 24 mm | 25 mm | 18 – 23 lớp | 1.20 × 2.0 – 2.9 m | 0.80 | 1.104 – 1.380 | Yếm bàn ăn, khung kết cấu chịu lực chính |
| 06 | 26 mm | 27 mm | 22 lớp | 1.20 × 2.0 – 2.3 m | 0.80 | 1.140 – 1.312 | Chi tiết cong, tựa lưng gia công lọng cong |
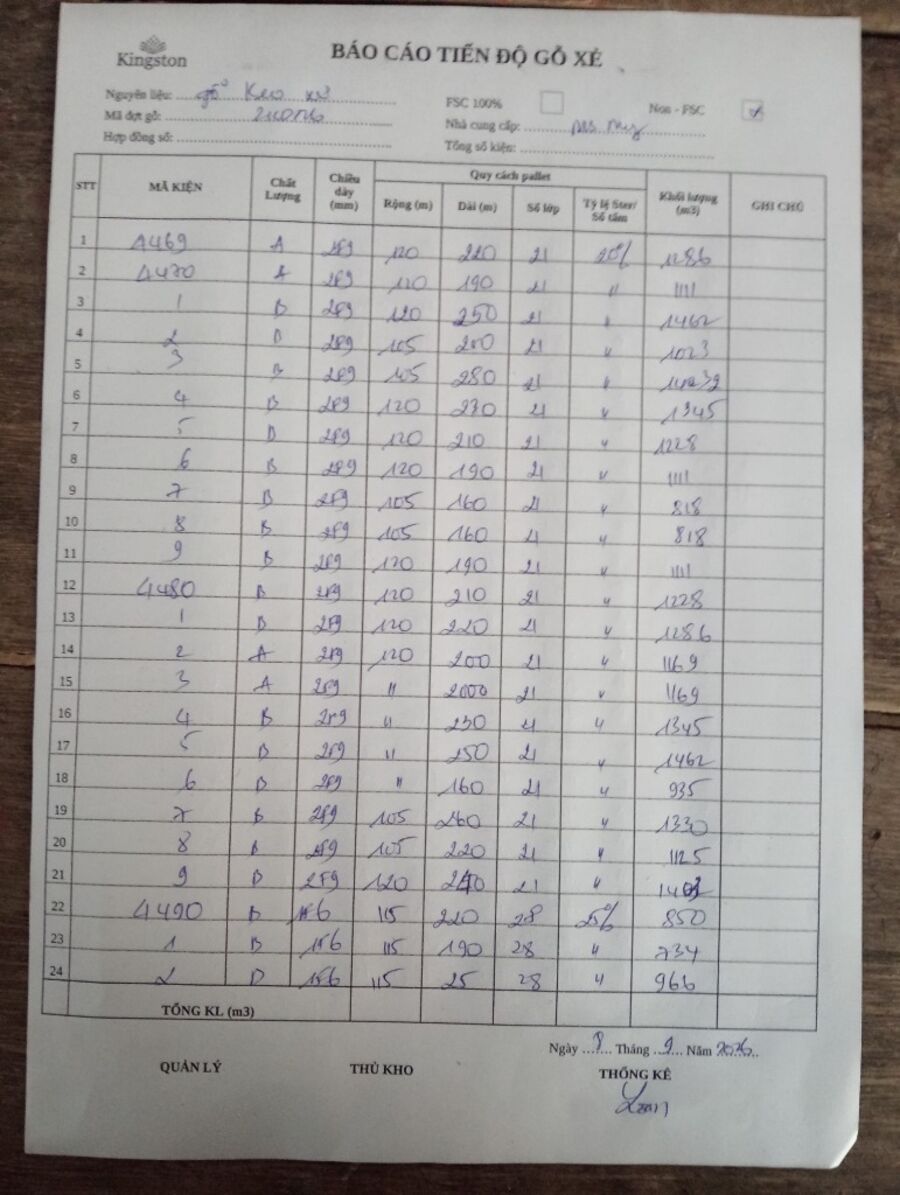
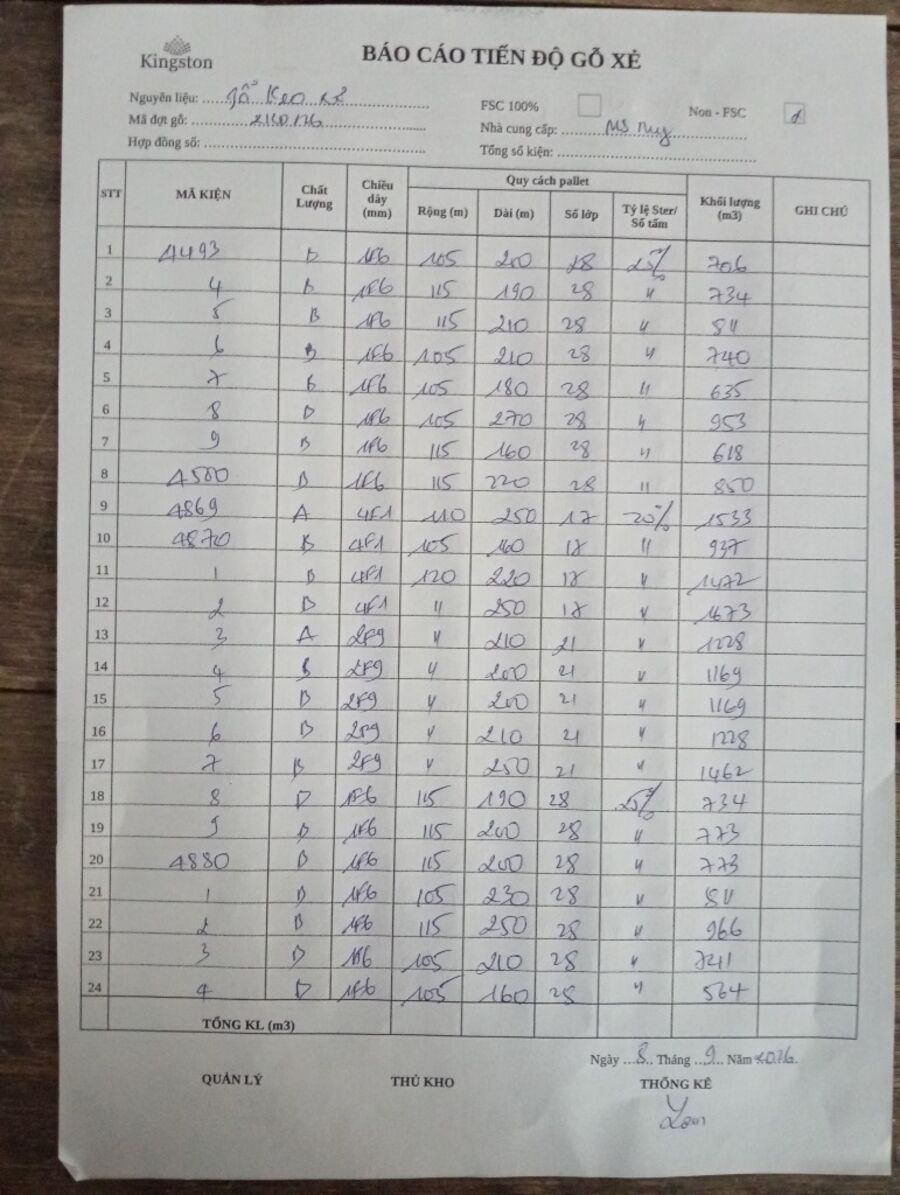
| 07 | 28 mm (2F9) | 29 mm | 21 lớp | 1.05 – 1.20 × 2.0 – 2.2 m | 0.80 (Ster 20%) | 1.023 – 1.286 | Phách chuẩn xẻ hộp Bạch Đàn, nan ngồi chịu tải (Tiến độ 08/09 T1) |
| 08 | 34 mm | 35 mm | 14 – 19 lớp | 1.20 × 1.6 – 2.0 m | 0.80 | 0.753 – 1.277 | Khung chân bàn chữ A, đố giằng liên kết ngang |
| 09 | 40 mm (4F1) | 41 – 42 mm | 9 – 17 lớp | 1.20 × 1.7 – 2.3 m | 0.80 – 0.82 | 0.708 – 1.405 | Chân ghế ngoại thất, trụ giằng chịu lực chính (Tiến độ 08/09 T2) |
| 10 | 45 mm (4F7) | 46 – 47 mm | 16 lớp | 1.05 – 1.20 × 1.6 – 2.1 m | 0.80 | 1.011 – 1.516 | Chân bàn ăn lớn, thanh giằng tải trọng cao (Cho phép ôm ruột) |
| 11 | 50 mm (5F2) | 51 – 52 mm | 15 – 17 lớp | 1.20 × 1.8 – 3.0 m | 0.80 – 0.82 | 1.355 – 2.389 | Trụ bàn tròn, phôi chi tiết tiện tròn ngoại thất |
| 12 | 55 mm | 57 mm | 7 – 14 lớp | 1.20 × 1.9 – 2.8 m | 0.80 – 0.82 | 1.034 – 1.778 | Phôi trụ vuông kết cấu, chi tiết chạm khắc CNC |
| 13 | 60 mm (6F2) | 62 mm | 13 lớp | 1.05 – 1.20 × 2.0 m | 0.80 | 1.354 – 1.548 | Cột trụ khung ngoại thất cao cấp, sấy 2QT |
| 14 | 65 mm | 67 mm | 11 – 14 lớp | 1.10 – 1.20 × 1.8 – 2.5 m | 0.82 | 1.305 – 2.143 | Phôi kết cấu chịu lực đặc chủng ngoại cỡ |
| 15 | 70 mm (7F2) | 72 mm | 42 – 45 tấm | 1.00 – 1.25 × 2.9 m | Tally Width (Đo Hoành) | 2.098 – 2.616 | Trụ tải trọng nặng cho công trình ngoài trời, đo hoành từng tấm |
3. ĐIỂM NGHẼN BỐC XẾP XE NÂNG & GIẢI PHÁP PHÂN TÁCH 02 TỔ VẬN HÀNH ĐỘC LẬP
Bóc tách bản chất xung đột tài nguyên xe nâng giữa khâu hạ giải phóng lò sấy và khâu đón ván tươi ngoài bãi, triệt tiêu nguy cơ mốc xanh ván và lệch mốc Ngày T0.
Xung Đột Kép Khi 3 – 4 Buồng Lò Sấy Tắt Cùng Lúc
Cụm 15 buồng sấy có chu trình sấy từ 6 đến 16 ngày. Định kỳ, có những ngày 3 đến 4 buồng sấy đồng loạt hoàn tất chu trình và yêu cầu dỡ lò khẩn cấp để tránh hiện tượng hồi ẩm hoặc quá nhiệt phôi gỗ:
Phân Lập 02 Tổ Xe Nâng & Bốc Xếp Vận Hành Độc Lập
Ban Điều hành 3TN & Kingston chuẩn hóa cấu trúc tổ chức, khoanh vùng trách nhiệm và phân bổ xe nâng chuyên trách tuyệt đối không kiêm nhiệm:
4. BỘ CÔNG CỤ TÍNH THỂ TÍCH PALLET: KEO (STER) VS. BẠCH ĐÀN (TALLY WIDTH ĐO HOÀNH)
Tính toán chính xác thể tích lâm sản xuất xưởng theo 2 công thức chuẩn mực tại Mục 8.4 cẩm nang. So sánh trực quan với dải Barem tiêu chuẩn và mô phỏng chuỗi Thẻ Kiện hiện trường.
Thông Số Kiện Gỗ Keo (Acacia Mangium / Hybrid)
CÔNG THỨC PALLET STERV = Dày (m) × Rộng kiện (m) × Dài kiện (m) × Số lớp × Hệ số Ster
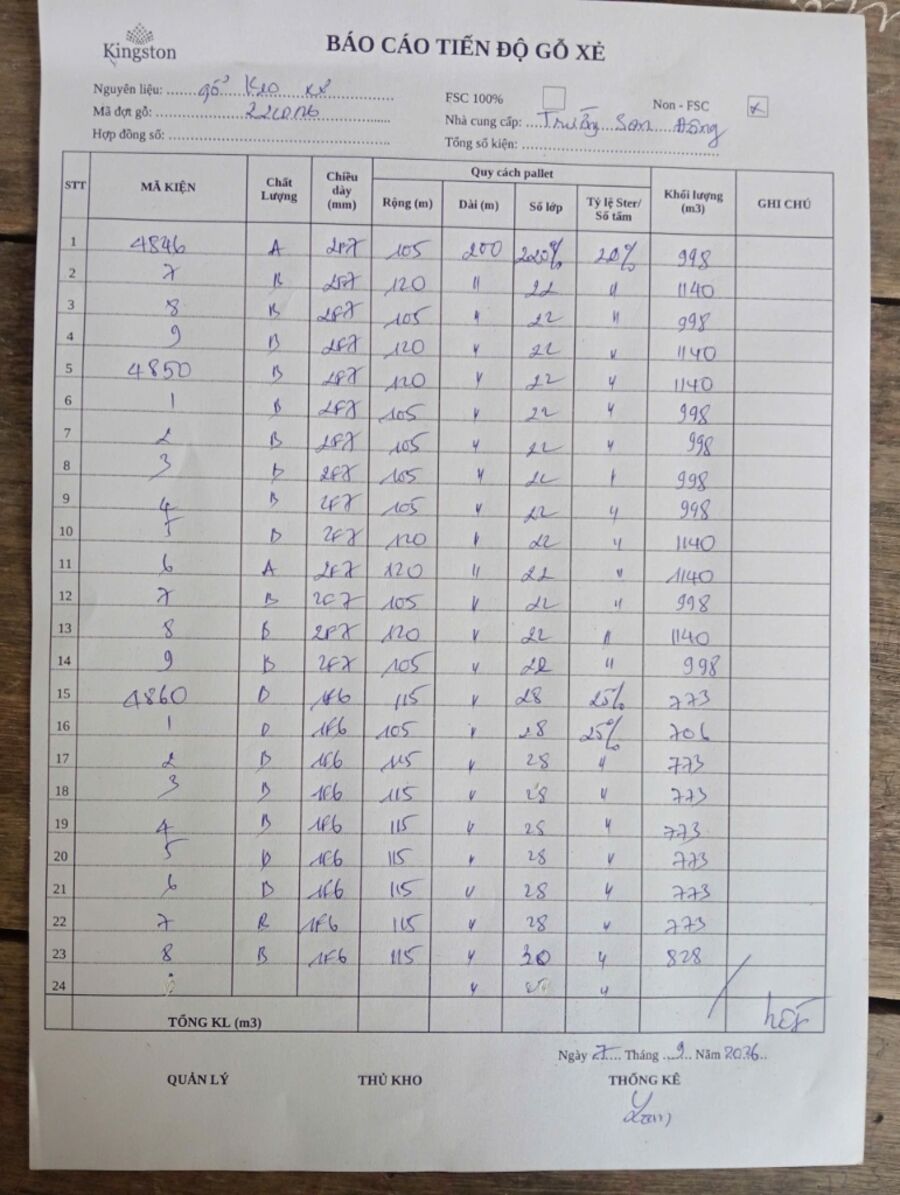
5. THƯ VIỆN CHỨNG TỪ & HỒ SƠ PHÁP LÝ HIỆN TRƯỜNG TRẠM 3
Hồ sơ kiểm soát đóng kiện, dán thẻ túi zip chống nước và báo cáo tiến độ sản lượng từng ca cưa xẻ tại Nhà máy Long Mỹ. Bấm nút để phóng to kiểm tra chi tiết.